佛山钢结构的切割方法与焊接工艺详解
关于佛山钢结构的工艺特点和切割方法,本文为您详细解析。佛山钢结构通常采用Q345和Q235钢,其中Q345钢作为最常用、成熟的低合金高强度结构用钢,性能优良且可焊性好。
一、结构特点与材料选择
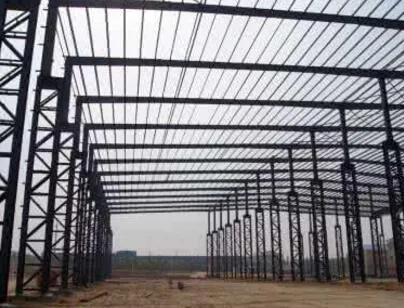
佛山钢结构的腹板、翼板厚度基本上是4至20mm的中薄板,正处于对焊接工艺最有利的厚度范围。轻钢结构一般不采用箱型或十字型结构,构件绝大部分为H型截面。由于经济、受力和结构的特点,一般采用焊接H型钢而非轧制H型钢。对于H型实腹梁柱结构,易于实现焊接装配的自动化,但大部分构件是变截面形式,对焊接自动化提出了更高要求。
二、切割方法
门式多头火焰切割是翼板开条的主要切割方法,丙烯、丙烷等新型燃气已逐步取代了乙炔。腹板由于板厚较薄且大多为楔形形状,通常采用数控等离子切割方法。采用氧气的等离子切割速度快、质量好,但对消耗电极要求更高。切割质量直接影响构件的装焊质量,切割后的变形或残余应力会导致腹板波浪型变形。
三、焊接方法与工艺
焊接工艺取决于H型钢的组立和主焊缝的焊接方式。对于薄板结构,气体保护焊是最理想的焊接方法。除了拼板采用埋弧自动焊外,其余板件装焊大都采用气体保护焊。特别是富氩混合气体保护焊,由于成型好、飞溅小,对轻钢结构更为适宜。
四、涂装与防腐处理
构件焊接完成后需进行预处理并喷涂底漆,表面除锈质量等级要求达到Sa2.0至Sa2.5以上。轻钢结构底漆主要是醇酸类或环氧富锌类的。表面处理采用抛丸工艺,喷漆一般为手工操作结合悬挂式抛丸,可实现半机械化流水作业。漆膜厚度和均匀性将直接影响构件的防腐性能。
针对钢结构不管是在切割方面还是焊接方面都要严格操作,才能制作出更好的钢结构产品。
此文关键字: 二手活动板房